ABS filament: guide til stærke og varmefaste 3D-print
ABS er det materiale, der straffer sjusk — og belønner tålmodighed. Det krymper, det trækker sig fri af pladen, og det fylder rummet med en lugt, du ikke ønsker i stuen. Alligevel er det stadig førstevalget, når en printet del skal ligge i en bil om sommeren, sidde tæt på en varmekilde eller efterbehandles til en overflade, der ligner støbt plast. Har du endnu ikke besluttet dig for materialet, kan du starte med vores oversigt over det bedste filament og læse den korte sammenligning i PLA vs PETG vs ABS, inden du dykker ned her.
Denne guide handler kun om ABS. Vi går tættere på, hvad materialet reelt kræver af hardwaren, hvorfor højhastigheds-ABS er noget andet end den klassiske formulering, hvordan acetone-udglatning fungerer i praksis — og hvornår du bør droppe ABS til fordel for noget nemmere. Er du helt ny i hobbyen, giver det mening at læse kom i gang med 3D-print først; ABS er ikke et begyndermateriale, og det er der en grund til.
ABS står for acrylonitrile butadiene styrene og er en amorf termoplast, der har været brugt industrielt i årtier — Wikipedias tekniske gennemgang af ABS beskriver blandingen af de tre monomerer, der giver materialet dets kombination af stivhed, slagsejhed og varmebestandighed. Glasovergangstemperaturen ligger omkring 105 °C, og det er hele pointen: en ABS-del begynder først at give efter, længe efter PLA er blevet blød og skæv.
Hvad kræver ABS af din printer?
Kravlisten er kort, men den er ufravigelig. Det er her, de fleste ABS-projekter dør.
Dyse: 230–260 °C. Klassisk ABS vil have varme. Ligger du for lavt, får du dårlig lagbinding, og printet delaminerer langs Z-aksen ved den mindste belastning. Start omkring 245 °C og justér i spring på 5 grader.
Bed: 100–110 °C. Ikke 60, ikke 80. ABS krymper markant, når det køler, og et bed under 100 °C giver dig warping i hjørnerne inden for de første ti lag. Kan din printer ikke holde 100 °C stabilt, kan den reelt ikke printe ABS.
Lukket kammer. Det vigtigste punkt. ABS skal køle langsomt og jævnt, og det kræver en ambient-temperatur på 40–50 °C omkring emnet. På en open-frame printer i et dansk værelse på 20 grader trækker de nederste lag sig sammen, mens de øverste stadig er varme — og så får du enten warping eller revner midt i væggen. Man kan komme langt med en hjemmelavet kasse af akryl eller endda pap, men uden noget kammer overhovedet fungerer ABS stort set ikke. Skal du købe ny hardware til formålet, er et lukket kabinet det ene krav, du ikke skal gå på kompromis med — se de bedste 3D-printere for modeller, der har det fra fabrikken.
Ventilation. ABS afgiver styrenmonomerer og ultrafine partikler under print. Styren er klassificeret som sandsynligvis kræftfremkaldende for mennesker af IARC, og selvom et enkelt print ikke er et sundhedsproblem, hører en ABS-printer ikke hjemme i et soveværelse. Garage, værksted eller et rum med udsugning — eller et kabinet med aktivkulfilter.
Køling: næsten ingen. Blæseren, der redder dine PLA-overhæng, er ABS’ værste fjende. Kør 0–20 % delkøling. Det giver grimmere overhæng, men langt stærkere dele.
Bemærk, at klassisk ABS også vil have lav hastighed. 40–50 mm/s er det realistiske leje, fordi materialet er tyktflydende og har brug for tid til at binde til laget under. Prusas materialeoversigt og RepRap-wikiens ABS-side er begge gode referencepunkter, hvis du vil sammenligne dine profiler med noget dokumenteret. Præcis dét hastighedsloft er grunden til, at højhastigheds-ABS overhovedet findes — mere om det længere nede.
Acetone-udglatning: ABS’ egen superkraft
Ingen af de andre almindelige filamenter kan det her. ABS opløses af acetone, og det betyder, at du kan fjerne lagliner kemisk i stedet for at slibe dem væk.
Princippet er enkelt: emnet placeres i et lufttæt kar sammen med lidt acetone på et stykke køkkenrulle — aldrig i direkte kontakt med væsken. Dampene angriber de yderste hundrededele millimeter af overfladen, som flyder sammen og størkner blankt. Ti til tredive minutter er typisk nok. Herefter skal emnet lufte i mange timer, før det er hårdt igen.
Fordelene er reelle. Overfladen bliver tættere og dermed mere vandafvisende, emnet ser støbt ud frem for printet, og små stringing-fejl forsvinder. Ulemperne er lige så reelle: skarpe detaljer og fine bogstaver bliver udvisket, tolerancer i pasninger ændrer sig, og for lang eksponering giver en klistret, deformeret klump.
Sikkerheden er ikke til forhandling. Acetonedampe er tungere end luft, de er brandfarlige, og de antændes af en gnist. Det betyder: god ventilation, ingen åben ild, ingen varmekilder med glødetråd og ingen printer kørende i samme rum. Brug handsker, og lad være med at improvisere med opvarmning for at fremskynde processen. Det er en teknik, der er værd at lære — men den skal læres rigtigt.
Vil du undgå kemi helt, kan du efterbehandle mekanisk i stedet. Slibning fra korn 240 og opefter fungerer fint på ABS, og materialet er langt mere venligt over for filing og boring end PETG, der har det med at smelte og smøre sig ud på værktøjet.
Anbefalede produkter
Vi har valgt tre spoler, der dækker hver sin situation: den billige indgang, den hurtige formulering til lukkede CoreXY-printere, og mellemklassevalget til dig, der bruger ABS i mængde. Alle tre er lagerført hos Proshop, og priserne nedenfor er Proshop-priser kontrolleret i august 2026.
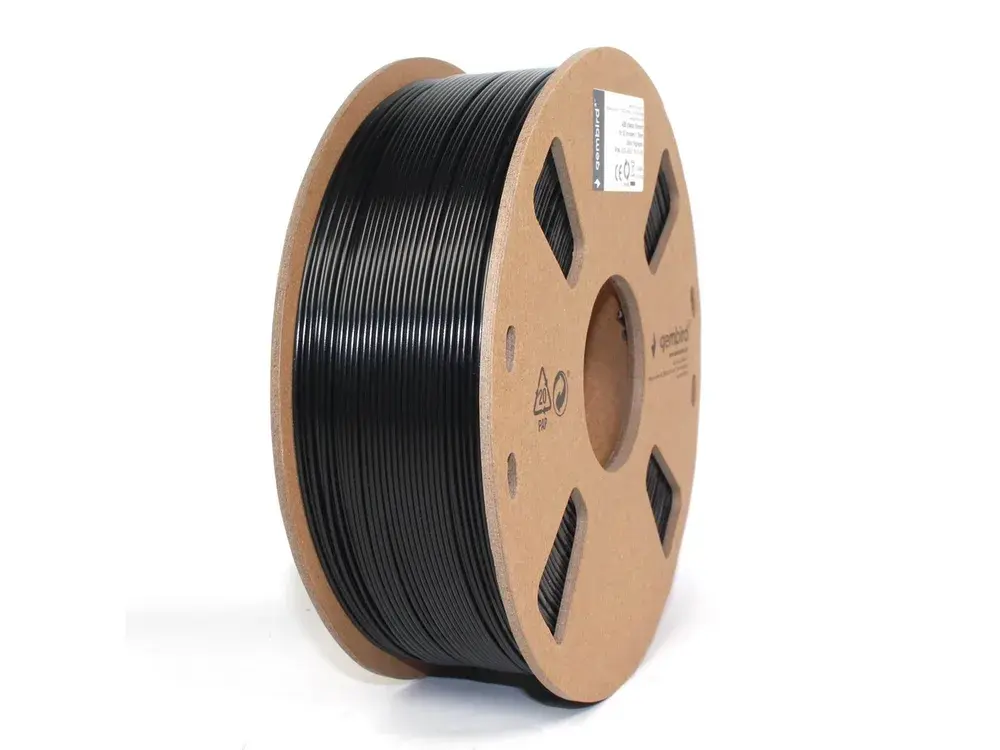
Den billigste vej ind i materialet er Gembirds sorte ABS til 119 kr. pr. kilo. Det er klassisk ABS uden nogen form for hastighedsoptimering, og vores vurdering er, at det først og fremmest er et læringsfilament: prisen gør det overkommeligt at brænde en halv rulle af på kalibrering, warping-forsøg og en enkelt mislykket acetonebehandling, uden at det gør ondt. Producenten angiver 220–250 °C dyse og 90–110 °C bed, hvilket er helt standard for materialetypen.
Gembird ABS Sort — varmebestandigt klassiker-materiale til avancerede brugere
ABS (Acrylonitrile Butadiene Styrene) har eksisteret som 3D-print-materiale siden teknologiens begyndelse, og Gembirds sorte ABS-spooler er et prisvenligt indgangspunkt til et materiale med unik kombination af styrke og varmebestandighed op til ca. 100 °C. Printtemperaturen er typisk 220–250 °C og varmebedtemperaturen bør holdes på 90–110 °C for at undgå warping, der er ABSs mest berygtet udfordring. ABS udvikler acetone-opløselige egenskaber, som giver mulighed for kemisk efterbehandling — en teknik der giver blanke, professionelle overflader.
ABS kræver en lukket, varm printboks (enclosure) for at undgå, at lagene trækker sig fra hinanden og skaber brud i printet — udendørs-print eller print i et koldt rum giver næsten altid fejl. Dertil afgiver ABS styrenmonomerer under print, der har en karakteristisk lugt, så god ventilation er et absolut krav. Gembirds ABS er et solidt basisvalg, men vær klar til at bruge ekstra tid på at tune indstillingerne, og forvent flere mislykkede prints i starten sammenlignet med PLA.
Hvad du bør tjekke
Butik: Proshop
Kategori: Filament
Kontrolpunkter: Sørg for at have enclosure eller mindst et telt over printeren; tjek at din printer har heated bed og kan nå 100–110 °C; sæt ventilationen til og undgå at sidde tæt på printeren under print
Passer bedst til
Gembird ABS Sort egner sig til erfarne 3D-printere, der laver funktionelle dele til bil-interiør, elektronikkabinettyper, eller andre applikationer hvor varmebestandighed er afgørende, og PLA/PETG ikke slår til. Acetone-efterbehandling er et stort plus til professionelt udseende.
Vær opmærksom på
ABS er ikke for begyndere — varpning, lagdelamination og dampudvikling kræver erfaring og den rette opsætning. Har du ikke en enclosure og god ventilation, er PETG eller ASA bedre valg til de fleste funktionelle applikationer.
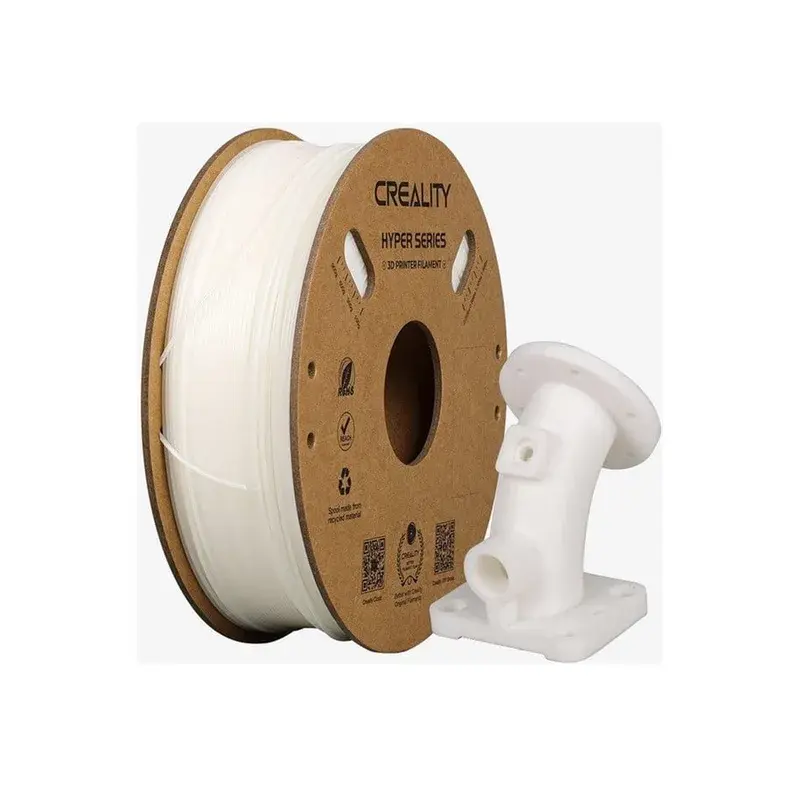
Creality Hyper ABS er den mest interessante af de tre, og den koster 151 kr. pr. kilo. Hyper-serien er formuleret med lavere viskositet ved printtemperatur, så ekstruderen kan levere høj flowrate uden at underekstrudere. Har du en lukket højhastighedsprinter — en K1-model eller tilsvarende CoreXY — er det her, du får noget for pengene, fordi du slipper for at skrue profilen ned i klassisk ABS-tempo. Ejer du en Creality-maskine i forvejen, har vi samlet modeloversigten i vores Creality-guide. Vigtigt forbehold: kører du den ved 40 mm/s på en åben printer, betaler du merprisen for en egenskab, du slet ikke bruger.
Creality Hyper ABS Hvid — ABS formuleret til hurtige printere
Hyper-serien er Crealitys svar på, at moderne CoreXY-printere kører hurtigere, end klassisk ABS kan nå at smelte og størkne. Formuleringen har lavere viskositet ved printtemperatur, så ekstruderen kan følge med ved høje flowrater uden at underekstrudere. På en printer med lukket kammer som K1 Max betyder det, at du kan bruge printerens faktiske hastighedspotentiale i stedet for at skrue ned til de 40 mm/s, klassisk ABS ofte kræver.
Produktbilledet viser et printet rørbeslag ved siden af spolen, og det er et rimeligt billede af, hvad materialet er til: monteringsdele, der skal tåle varme og mekanisk belastning. Hvid ABS er samtidig det klassiske valg til kabinetter og husholdningsdele, hvor emnet skal se ud som støbt plast frem for som et 3D-print.
Hvad du bør tjekke
Butik: Proshop
Kategori: Filament
Kontrolpunkter: Slå de høje hastighedsprofiler til i sliceren — materialet kan ikke betale sig ved 40 mm/s; kontroller at kammeret når 40–50 °C; brug lim eller PEI-plade til vedhæftning; hold døren lukket hele printet igennem
Passer bedst til
Creality Hyper ABS Hvid passer til ejere af lukkede højhastighedsprintere, der er trætte af at ABS tvinger dem tilbage i langsom tilstand. Den er også et fornuftigt valg til hvide funktionsdele, der ellers ville være printet i PETG.
Vær opmærksom på
Materialet er stadig ABS: krympning, lugt og kravet om lukket kammer forsvinder ikke, fordi flowet er forbedret. På en open-frame printer får du samme delamineringsproblemer som med almindeligt ABS, bare hurtigere.
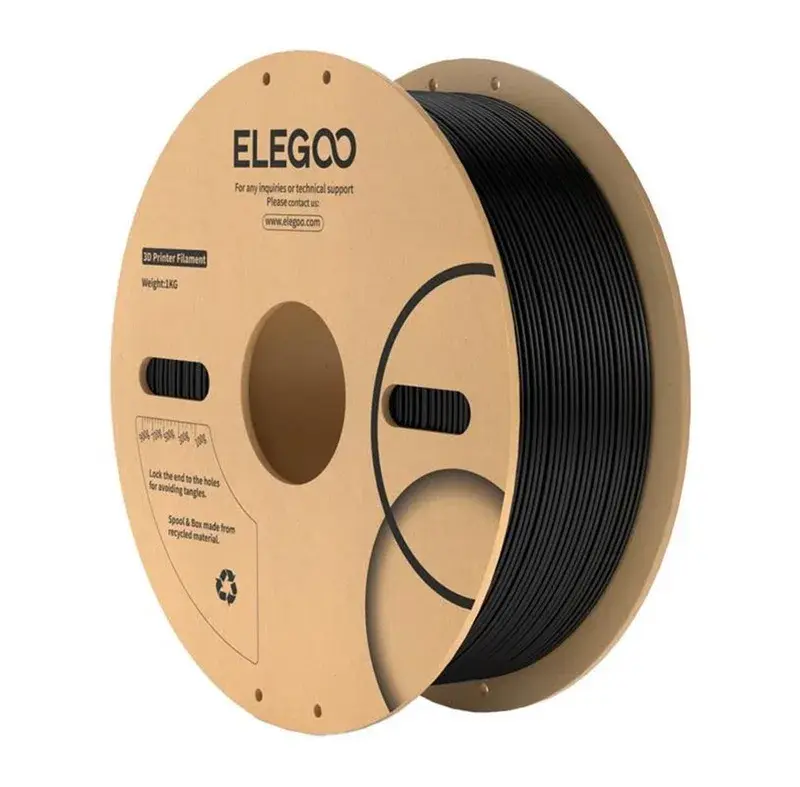
Elegoos sorte ABS ligger på 159 kr. pr. kilo og er mellemklassevalget. Spolen er af genbrugspap med vægtmarkeringer langs kanten, så du kan aflæse cirka hvor meget der er tilbage før et langt print — en lille ting, der viser sig at være ret praktisk, når et kabinet tager 14 timer. Materialet er klassisk ABS og skal derfor køres langsomt, men det er et fornuftigt valg, hvis du printer mange indvendige funktionsdele og gerne vil have en genkendelig kvalitet fra spole til spole. Har du Elegoo-hardware i forvejen, finder du modeloversigten i vores Elegoo-guide.
Elegoo ABS Sort — kendt navn til en fornuftig kilopris
Elegoo er mest kendt for resin-printere, men filamentserien er blevet et af de mere udbredte mellemklassevalg, og den sorte ABS-spole rammer et fornuftigt punkt mellem billigt budgetfilament og premiumruller. Spolen er af genbrugspap med vægtmarkeringer stemplet langs kanten, så du kan aflæse cirka hvor mange hundrede gram, der er tilbage, uden at veje rullen.
Sort ABS er stadig arbejdshesten til indvendige funktionsdele: motorbeslag, kabinetter til elektronik, tandhjul og alt hvad der skal tåle at ligge i en bil om sommeren. Materialet kan efterbehandles med acetonedampe til en blank, næsten støbt overflade — en teknik der virker markant bedre på ABS end på ASA eller PETG.
Hvad du bør tjekke
Butik: Proshop
Kategori: Filament
Kontrolpunkter: Aflæs restvægten på spolekantens markeringer før et langt print; kør bedtemperaturen på 100 °C fra første lag; luk kammeret og undgå træk fra vinduer; hav acetone og et lufttæt kar klar, hvis du vil dampudglatte
Passer bedst til
Elegoo ABS Sort er til dig, der laver indvendige funktionsdele i mængde og gerne vil have en kendt kvalitet uden at betale premiumpris. Sort skjuler desuden lagliner bedre end lyse farver.
Vær opmærksom på
Sort ABS bleger udendørs — det er præcis den situation, hvor du skal vælge ASA i stedet. Materialet lugter kraftigt under print, og acetonebehandling kræver god ventilation og ingen åben ild i nærheden.
Det er den vigtigste skillelinje, og den bliver næsten aldrig forklaret ordentligt. Klassisk ABS er formuleret til den generation af printere, der kørte 40–60 mm/s. Presser du den op i 200 mm/s på en moderne CoreXY, kan smelten ikke nå at homogenisere i hotenden, og du får underekstrudering, hulrum og svage lag — altså det stik modsatte af det, du købte ABS for.
Højhastigheds-ABS som Crealitys Hyper-serie løser præcis det problem ved at sænke viskositeten ved printtemperatur. Konklusionen er ligetil: har du en lukket, hurtig printer, er merprisen for højhastigheds-ABS den eneste måde at udnytte maskinen på. Har du en langsom eller ombygget open-frame printer, er merprisen spildt. Køb efter din hardware, ikke efter etiketten.
Diametertolerance og filamentkvalitet
ABS er mindre tilgivende end PLA over for udsving i diameter, fordi materialet i forvejen ligger tæt på grænsen for, hvad hotenden kan levere. Kig efter en angivet tolerance på ±0,03 mm eller bedre. Er tolerancen slet ikke oplyst, er det i sig selv et signal — og du kompenserer i så fald ved at kalibrere flow-raten på netop den rulle i stedet for at genbruge en profil fra sidste spole.
Farve, UV og hvor delen skal sidde
Sort ABS skjuler lagliner bedst og er derfor standardvalget til funktionsdele, der ikke skal ses. Hvid ligner støbt plast og er det pæne valg til kabinetter og husholdningsdele.
Men uanset farven gælder én ting: ABS bleger og bliver skørt i direkte sollys. Skal delen udendørs — et beslag på facaden, en holder på terrassen, noget i haven — skal du vælge ASA i stedet. ASA har stort set samme mekaniske profil og printer næsten ens, men er UV-stabiliseret. Vi har samlet forskellene i vores ASA filament-guide, og det er ikke en detalje: en ABS-del udendørs i Danmark kan være mærkbart forringet efter en enkelt sommer.
Pris pr. kilo — og hvad du reelt betaler
Spændet mellem de tre spoler her er 119 til 159 kr. Det er 40 kroner, og det er småpenge sammenlignet med, hvad et mislykket 14-timers print koster i tid. Vores vurdering er derfor, at prisen sjældent bør afgøre valget. Køb den billige rulle til kalibrering og læring, og køb formuleringen, der matcher din printers hastighed, til de dele, der skal holde.
Opbevaring og fugt
ABS er mindre fugtfølsomt end PETG og TPU, men det er ikke immunt. En rulle, der har stået åbent i et fugtigt værksted en måned, giver knitrende lyde i hotenden og en ru overflade. Tørring ved 60–70 °C i fire til seks timer løser det som regel. Har du flere materialer i huset, er en fast rutine nemmere end at gætte — vi har gennemgået metoderne i guiden til filament-opbevaring og til de bedste filament-tørrere.
Hvem passer hvad til?
Ejeren af en lukket CoreXY-printer. Du er i den bedste position: kammeret er der allerede, hastigheden er der, og du mangler kun den rigtige formulering. Vælg højhastigheds-ABS og kør de hurtige profiler. Det er her, materialet endelig føles moderne i stedet for som et levn.
Ejeren af en open-frame Ender-lignende printer. Vær ærlig med dig selv. Uden et kabinet er ABS et projekt i sig selv, ikke et materiale du bare printer med. Byg en kasse, eller vælg PETG til det meste og ASA til det, der skal udendørs. Vi vil hellere sige det lige ud end lade dig brænde fire ruller af.
Dig, der laver bil- og motorrumsdele. ABS er stadig kongen. En kabelholder i en bil, der står i solen, kan nå langt over 60 grader indvendigt, og der giver PLA op med det samme. Glasovergangen omkring 105 °C er hele argumentet.
Dig, der vil have blanke, professionelle overflader. Acetone-udglatning findes kun til ABS i praksis. Skal emnet se støbt ud uden timevis af slibning, er materialevalget allerede truffet.
Begynderen. Spring ABS over indtil videre. Lær printeren at kende med PLA, tag skridtet til PETG, når du begynder at lave funktionsdele — og kom tilbage til ABS, når du har en enclosure og et sted at ventilere. Du finder de fornuftige indgangsmodeller i vores oversigt over billige 3D-printere til begyndere.
Praktiske tips til ABS-print
Byg en brim på hvert eneste print. 8–10 mm brim koster nogle gram materiale og redder utroligt mange hjørner. Til høje, smalle emner er det ofte forskellen på succes og et print, der ligger på siden efter tre timer.
Hold døren lukket hele vejen. Åbner du kammeret for at kigge midtvejs, falder ambient-temperaturen på få sekunder, og du får en synlig revne præcis i det lag. Det er den hyppigste selvforskyldte ABS-fejl.
Undgå træk. En printer placeret under et vindue eller ved en dør er en printer, der laver delaminerede ABS-emner. Selv med kabinet betyder placeringen i rummet noget.
Gå op i lagbinding frem for hastighed. Lidt højere dysetemperatur, lidt bredere første ekstrusionsbredde og lidt lavere fart giver dele, der faktisk kan bære. Indstillingerne findes i din slicer-software under de samme profilfaner, du kender fra PLA.
Rens hotenden mellem materialer. Rester af PLA i en hotend, der nu kører 250 °C, forkuller og giver tilstopninger. Et par cold pulls, før du skifter til ABS, sparer dig for en afmonteret hotend senere.
Vent med at fjerne emnet. Lad pladen køle til under 40 °C. ABS slipper af sig selv, når det er koldt — og river du det af, mens det er varmt, tager du gerne PEI-belægningen med. Har du brug for ekstra plader, dyser eller et filter til kabinettet, har vi samlet det i guiden til 3D-printer tilbehør.
Ofte stillede spørgsmål
Kan jeg printe ABS uden lukket kammer?
I princippet ja, i praksis sjældent godt. Små, flade emner på under fem centimeter kan lykkes på en åben printer med et varmt bed og et rum uden træk. Alt større trækker sig og delaminerer. Et hjemmelavet kabinet af akrylplader eller en simpel papkasse med et hul til filamentet hæver ambient-temperaturen nok til, at det bliver realistisk — men husk, at kabinettet også skal ventileres væk fra dig selv.
Hvad er forskellen på ABS og ASA?
De to materialer er tæt beslægtede og har næsten samme styrke og varmebestandighed. Forskellen ligger i UV-stabiliteten: ASA er formuleret til at modstå sollys, mens ABS bleger, gulner og bliver skørt. ASA printer desuden en anelse mere stabilt med lidt mindre warping. Skal delen indendørs, er ABS billigere og mere alsidigt — særligt fordi acetonebehandling virker bedre på det. Skal delen udendørs, findes der kun ét svar, og det gennemgår vi i ASA-guiden.
Er ABS stærkere end PETG?
Ikke nødvendigvis. På ren træk- og slagstyrke ligger de to materialer tæt, og PETG er i mange tilfælde sejere, fordi det bøjer, før det knækker. ABS’ reelle fordel er varmebestandigheden og muligheden for kemisk efterbehandling. Skal delen bare være stærk og sidde indendørs ved stuetemperatur, er PETG næsten altid det nemmere valg — den fulde sammenligning ligger i PLA vs PETG vs ABS.
Hvorfor revner mine ABS-print midt i væggen?
Det er delaminering, og det skyldes næsten altid temperaturforskelle. Enten er kammeret for koldt, delkølingen er skruet for højt op, eller også har du åbnet døren undervejs. Prøv i denne rækkefølge: sluk delkølingen helt, hæv dysen 5–10 grader, hæv bedtemperaturen til 110 °C, og hold kammeret lukket. Hjælper det ikke, er emnet sandsynligvis for stort til den ambient-temperatur, du kan opnå.
Er acetone-udglatning farligt?
Det kræver respekt. Acetonedampe er brandfarlige og tungere end luft, så de samler sig ved gulvhøjde. Arbejd med god ventilation, aldrig i nærheden af åben ild, gnister eller en kørende printer, og brug handsker. Selve teknikken er ufarlig, når de forholdsregler er på plads — men den er ikke noget, du gør på et lukket badeværelse.
Hvor hurtigt kan jeg printe ABS?
Med klassisk ABS er 40–50 mm/s det realistiske leje, og det gælder også, selvom din printer kan langt mere. Med en højhastighedsformulering på en lukket CoreXY-printer kan du komme markant højere op, fordi materialet er lavet til høj flowrate. Det er den eneste situation, hvor et hastighedsoptimeret ABS-filament betaler sig — på en langsom printer er det bare dyrere filament.
Kan jeg bruge ABS til dele, der rører mad?
Nej, det bør du ikke. ABS er ikke godkendt til fødevarekontakt, og lagspalterne i et FDM-print samler i forvejen bakterier. Skal du printe noget, der kommer i kontakt med mad, findes der mere egnede materialer — og selv dér bør emnet forsegles. Har du brug for fleksible pakninger eller greb i stedet, er TPU det materiale, du skal kigge på.
ABS er ikke det nemmeste filament, og det bliver det aldrig. Men når kravet er varmebestandighed, mekanisk styrke eller en blank, støbt overflade, findes der ikke rigtig noget alternativ i den prisklasse. Nøglen er at være ærlig om hardwaren: har du et lukket kammer og ventilation, er ABS et fremragende materiale. Har du ikke, er det spild af tid og filament.
Læs også:
PLA vs PETG vs ABS — den korte sammenligning af de tre mest brugte materialer
ASA filament-guide — det UV-stabile alternativ til alt, der skal udendørs
PETG filament-guide — det nemmere valg til funktionsdele indendørs
3D-printer tilbehør — kabinetter, filtre, plader og dyser til ABS-print
Bedste filament — vores samlede oversigt over materialer og spoler